电机产线出厂振动验收与轴承诊断
振动采集分析
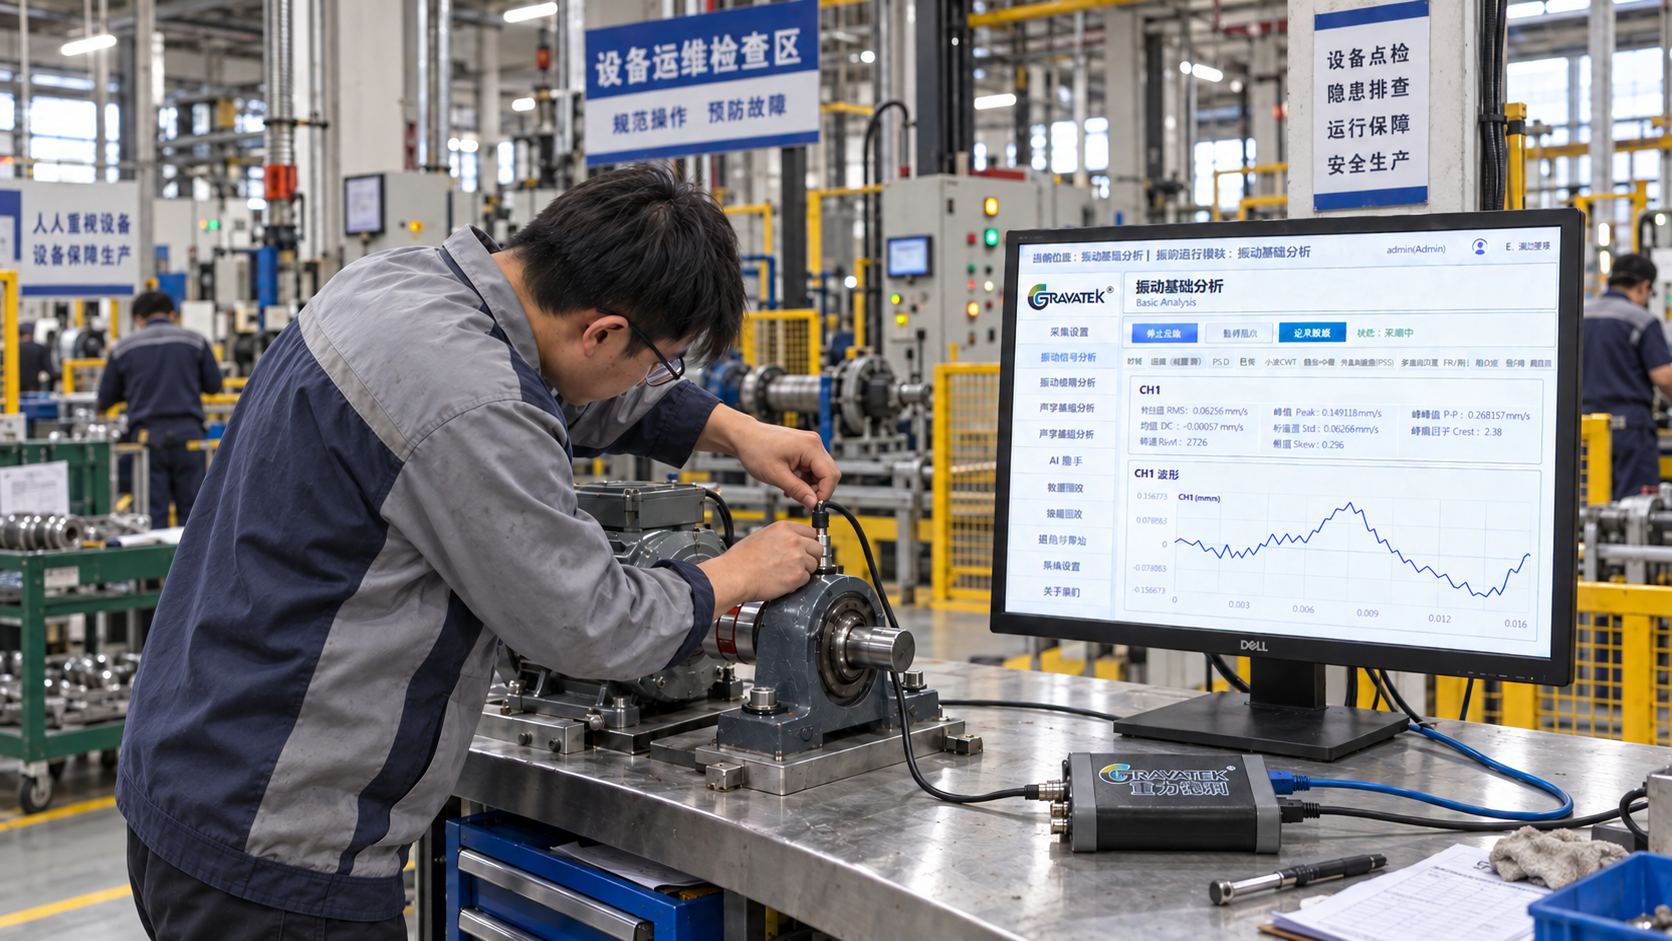
振动采集系统嵌入电机下线工位:多通道同步采集 + 阶次/包络分析,轴承早期缺陷与振动超标件自动拦截。
项目背景
某电机生产企业下线抽检靠人工手感与听音棒,轴承早期缺陷、转子不平衡等隐性质量问题时有流出,客户现场投诉不断。企业希望在下线工位增加一套可量化的振动验收系统,实现「台台过检、数据可追溯」。
方案与实施
- 工位改造:将振动采集系统嵌入电机下线检测工位,与扫码、测试台架联动
- 传感器布局:IEPE 加速度传感器经磁座吸附于轴承座与机壳测点,8 通道同步采集
- 分析判定:软件按模板自动完成时域、频域、包络谱与阶次分析,与基准谱自动比对
- 结果输出:超阈值件自动拦截报警,检测数据与判定结果自动归档并回传 MES
- 培训与验收:以缺陷样件做检出率验证,培训产线质检员操作与阈值管理
设备配置
- 振动采集系统 RT-DA8-VU:8 通道同步采集,24 位分辨率,LAN 网口通讯(光电隔离 5KV),DC 24V 供电
- IEPE 加速度传感器 RT-IEPE-50H:±50g 量程,100mV/g,磁座快装
- 振动采集分析软件:时域 / 频域 / 包络 / 阶次 / 倒频谱等 12 项基础分析 + 判定模板
- MES 对接:扫码归档、结果回传、批次追溯
项目成果
- 振动超标件与轴承早期缺陷 100% 拦截,流出客诉降为 0
- 检测节拍 ≤ 30 秒/台,未影响产线节拍
- 检测数据全部归档,出厂报告随产品交付,客户审核一次通过
客户价值
把"老师傅的手感和耳朵"变成可量化、可复现、可追溯的数字标准,新人上岗即可独立判定,出厂质量一致性显著提升。
相关案例
您的项目也可以成为下一个案例
收到需求后,1个工作日内与您联系;具体方案和报价在需求确认后提供。